1. 목공용 컴프레션 비트(Compression Bit)란?
*본 인포그래픽의 정보는 소음이 적은 1날 컴프레션 비트 출시 전 작성된 내용을 바탕으로 2날 위주로 설명되었습니다.
핵심 정의: "업(Up) & 다운(Down) 컷의 결합"
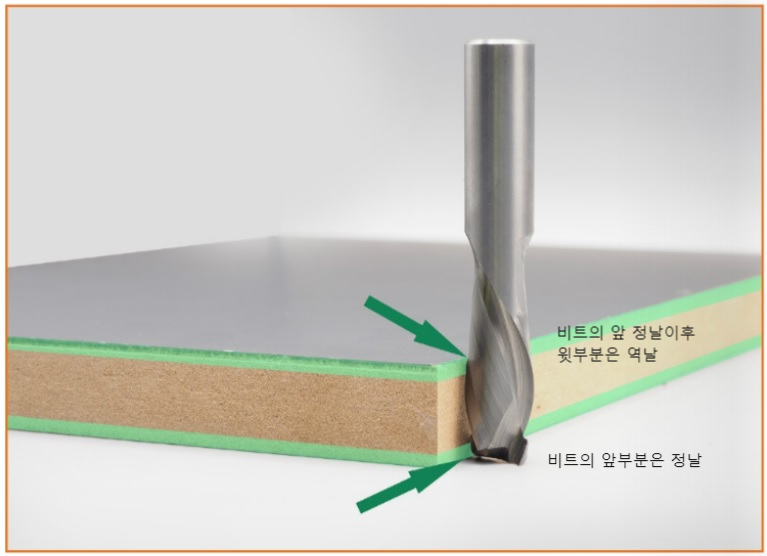
컴프레션 엔드밀은 정날(Up-cut)과 역날(Down-cut)을 하나의 비트에 담은 형태입니다. 칩 배출이 날장의 중간에서 옆으로 빠져나오는 독특한 구조를 가집니다.
사용 가능 피삭재
- MDF, PB, 라미네이트 코팅판
- 자작합판, 소프트우드, 하드우드
- 인조대리석
- 금속 가공 불가
주의사항
- 타이트한 구멍 작업(6파이 날로 6~7미리 구멍) 금지 (칩 배출 불가)
- 부하로 인한 비트 파손 및 그을림 위험
- 초보자는 3~4파이 사용 시 부러짐 주의
💡 팁: 샹크와 직경의 관계
강성을 위해 직경과 샹크 사이즈가 같은 것이 좋으나(ex: 4파이 날-4미리 샹크), 콜렛 교체의 번거로움으로 대게 샹크는 6파이를 많이 사용합니다. 하지만 사이즈 차이가 너무 크면 가공 품질에 좋지 않습니다.
2. 1날 vs 2날 컴프레션 비트 비교
| 구분 | 1날 컴프레션 | 2날 컴프레션 |
|---|---|---|
| 가공 소재 | 하드우드 원목, 아크릴, 플라스틱 가능 | 목재 전용 (아크릴/플라스틱 불가) |
| 장점 | 부하/소음 적음, 높은 RPM/피드 가능 | 비트 강도 우수, 가공면 조도 우수 |
| 단점 | 상대적 고가, 강도/조도 다소 낮음 | 원목 가공 시 소음 발생 가능 |
| 생산성 | 빠른 가공으로 높음 | 일반적 수준 |
판재 두께에 따른 선택 가이드
6파이 컴프레션 비트 사용 시 앞부분(업컷) 길이가 약 5~7mm입니다. 5T 이하의 얇은 판재 가공 시에는 효과를 볼 수 없으므로, 3파이 또는 4파이(업컷 길이 2~4mm)를 사용해야 상하단 모두 깨끗하게 가공됩니다.
3. 컴프레션 비트 가공 조건 설정값
*아래 값은 권장 범위이며, 장비 스펙에 따라 최적값을 직접 찾아야 합니다.
1날 컴프레션
RPM (회전수)
18,000 - 22,000
Feed (이송속도)
1,000 - 3,000 mm/min
Z (진입속도)
300 (최대 600)
2날 컴프레션
RPM (회전수)
15,000 - 20,000
Feed (이송속도)
1,200 - 2,000 mm/min
Z (진입속도)
300
💡 마스터 에디터의 핵심 Tip
- 램핑(Ramping) 가공 필수: 초기 진입 시 부러짐을 예방합니다.
- 타는 현상 발생 시: Z값(진입속도)을 400~600으로 높여보세요.
- MDF 컷팅: 피드 3,000 권장 (생산성 극대화).
- 소음 발생 시: RPM을 15,000으로 낮추어 조절합니다.
- 초보자 주의: 얇은 비트는 원컷 대신 2~3회 나눠 가공하세요.
- 후가공 절감: 샌딩 필요 없는 깨끗한 결과물을 보장합니다.