목공 CNC 가공 - 피삭재 튕김 현상, 킥백(Kickback)
1 킥백(Kickback) 현상의 이해와 위험성
킥백현상은 특히 테이블쏘 작업에서 자주 발생하는데, 튕겨진 부재가 사람의 신체를 때리면 부상의 위험이 있으므로 대단히 조심해야 합니다. 테이블쏘 보다는 튕기는 현상이 덜하기는 하지만, CNC 가공에서도 이러한 킥백현상, 즉 부재가 튕기는 현상이 생길 수 있습니다.
💡 특히 크기가 작은 모양을 가공할 때 (시작점에서) 끝점으로 가는 점에 이르렀을 때 부재가 튕기는 현상(kick back)이 일어날 수 있기 때문에 간혹 엔드밀 날 자국이 남기도 합니다. 즉 마지막에 거의 다 자르기 전에 가공물이 약간 튕겨져 나가는 것입니다.
2 CNC 가공 요령: 브릿지(Bridge) / 탭(Tab) 활용
진공배드의 경우에는 밑에서 진공으로 잡아 줌으로 부재가 잘 안 튀겠지만, T-슬롯 테이블의 경우에는 튕김현상이 생기기도 합니다. 따라서 CNC로 목공을 가공할 때 일종의 요령이 필요합니다. 가공할 때 부재를 완전히 끝까지 커팅하는 게 아니라, 마지막 끝점 부분에 약간의 "연결부분(Tab)"을 남겨두는 것입니다.
예를 들면, 원형을 가공한다고 가정할 때 마지막에 부재가 튀는 걸 방지하기 위해 3시, 6시 또는 9시, 12시 방향에 약 2~3mm(가공두께에 따라 다름) 정도를 남겨서 가공한 후, 마지막에 손이나 도구로 "톡" 쳐내면 떨어지게 함으로써 튀는 걸 방지할 수 있습니다.
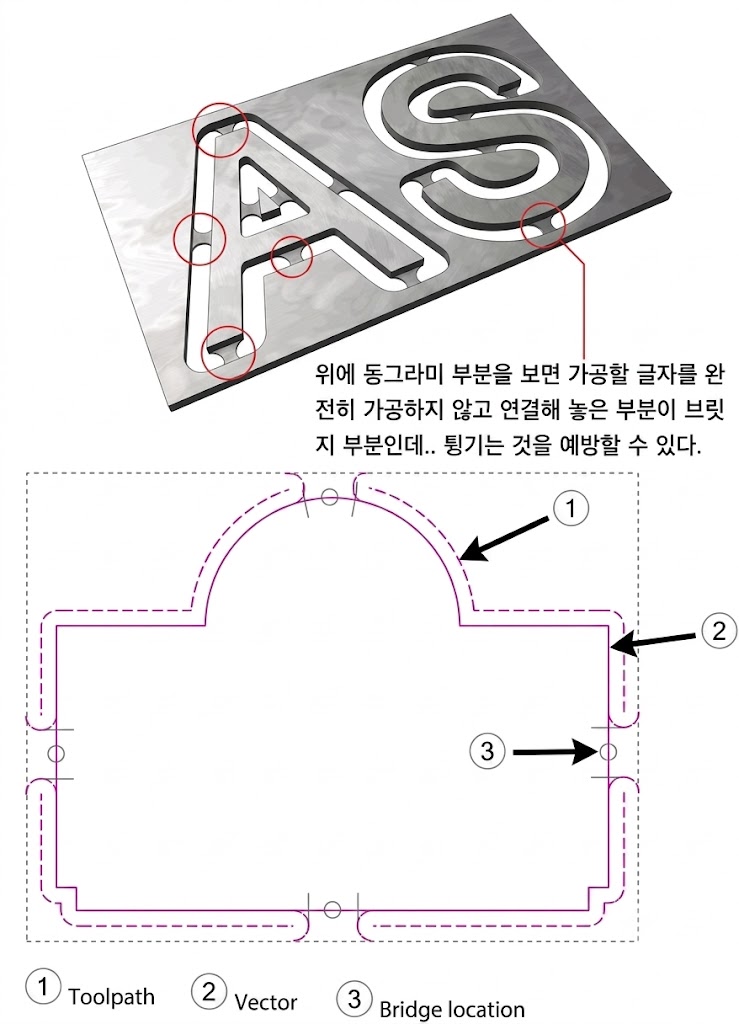
3 소프트웨어 설정 및 가공 방향
위와 같은 방법은 대부분의 CAM SW에 설정(bridge 기능)할 수 있습니다. SW 마다 옵션명이 다르니 찾아서 9시, 12시 방향 등에 약간 남겨두고 가공하도록 설정하는 것이 튕김현상을 방지하는 방법입니다. 큰 가공물이면 진공배드를 사용시 탭(tab)을 안 만들어도 되나, 작은 크기의 가공물은 진공배드라도 잘 잡아주지 못하므로 위 방법을 참조하면 좋습니다.
📌 부재의 튕김현상은 상향/하향 가공과도 관련이 있습니다. CNC 목재 가공은 거의 대부분 항상 상향가공으로 설정합니다.
상향가공과 하향가공이란?4 공구 관리 및 세팅의 중요성
- ▶ 날이 무뎌질수록 튕김현상이 잘 일어날 수 있으므로, 항상 예리한 날을 사용하는 것이 중요합니다.
- ▶ 가공 품질 저하 및 사고 방지를 위해 날이 무뎌지면 지체 없이 새 날로 교체하는 것을 권장합니다.
- ▶ 자재의 특성과 엔드밀의 사양에 맞는 알맞은 스핀들(Spindle) 속도와 피드(Feed) 값으로 가공해야 킥백을 최소화할 수 있습니다.